作为一家同时具备化学蚀刻和精密冲压能力的制造商,我们经常被客户问到:蚀刻和冲压到底有什么区别?我的零件应该用哪种工艺?
这篇文章从工艺原理、精度能力、成本特点和适用场景四个方面,做一次系统的梳理,帮助您在选型时快速做出判断。
一、两种工艺的本质区别
化学蚀刻工艺是一种非接触式的减材制造技术。通过在金属表面制作感光图形,再利用化学蚀刻液选择性地溶解裸露金属,最终形成精密零件。整个过程不使用任何机械压力,因此零件不会产生毛刺、变形或残余应力。
精密冲压工艺是一种接触式的成型与分离技术。通过精密模具和冲床,对金属板材施加机械压力,使材料沿模具刃口发生剪切分离或塑性变形。冲压的效率高,但受模具精度和材料特性影响较大。
一个是"化学溶解",一个是"机械冲切"——这是两种工艺最根本的区别。
二、精度与质量对比
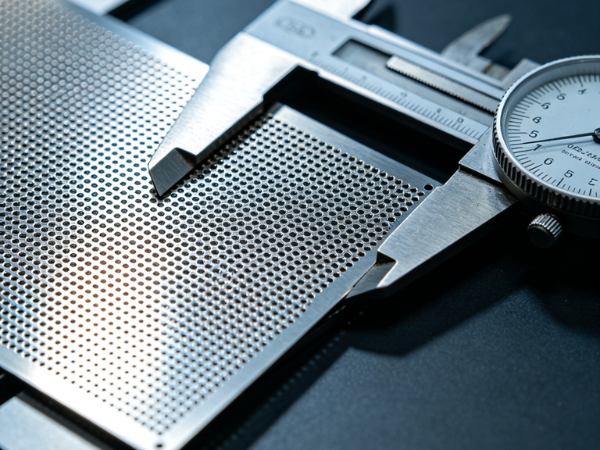
在精度方面,蚀刻加工具有明显优势。通过光刻技术控制图形,可以稳定实现 0.01mm 级别的加工精度。对于微孔阵列、细密线条、复杂异形图形等特征,蚀刻工艺的优势更加突出。同时,由于无机械接触,蚀刻零件的边缘光滑无毛刺,表面平整度高,无需后续去毛刺处理。
冲压加工的精度主要取决于模具制造精度。常规冲压精度在 0.05~0.1mm 范围,高精密冲压可以达到更高水平。但冲压过程中,材料受外力作用会产生回弹和变形,剪切面也不可避免地存在毛刺,需要额外的后处理工序。
三、材料与厚度适用性
蚀刻加工适用于不锈钢、铜合金、铝合金、镍合金、钛合金、可伐合金等多种金属材料,可加工厚度范围为 0.03~2.0mm,尤其在超薄材料(0.03~0.2mm)加工方面具有不可替代的优势。
冲压加工更适合厚度较大(通常 0.3mm 以上)的金属板材。材料越薄,冲压过程中越容易出现拉伸变形、破裂等问题,加工难度和成本都会上升。
四、成本与交期分析
蚀刻工艺:前期无模具费用,仅需制作菲林底片,打样最快 24 小时完成。小批量生产成本优势明显,适合产品开发阶段和多品种小批量订单。大批量生产时,由于化学腐蚀的加工节奏相对固定,单件成本下降空间有限。
冲压工艺:前期需要开发精密模具,投入成本高、周期长。但模具就绪后,大批量生产的单件成本非常低,生产效率极高。因此冲压特别适合成熟产品的大批量量产。
简单来说:打样验证阶段选蚀刻更灵活,大批量量产选冲压更经济。
五、典型应用领域
蚀刻工艺广泛应用于:汽车金属蚀刻喇叭网、氢燃料电池双极板、动力电池发热膜、储能散热网、5G超薄VC散热片、半导体引线框架、精密滤网、传感器弹片等领域。这些零件的共同特点是:图形精密、材料超薄、对一致性要求高。
冲压工艺广泛应用于:精密五金件、结构件、弹片、端子、外壳等领域。这些零件的特点是:形状相对规则、批量大、主要要求结构强度。
六、为什么选择同进蚀刻?
同进蚀刻深耕金属精密制造近二十年,是行业内少数同时具备蚀刻、冲压、PVD电镀、喷油四大核心工艺的企业。
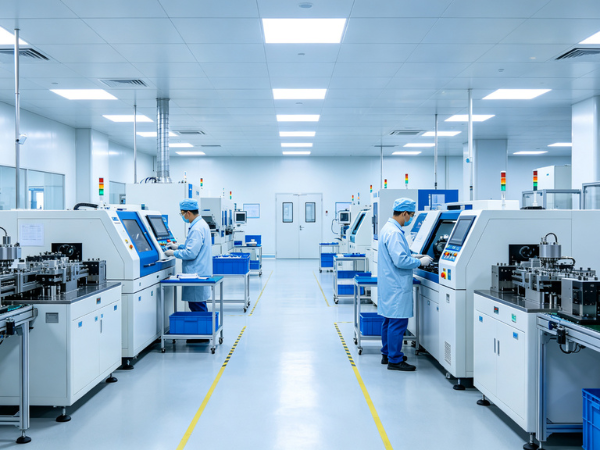
我们拥有:18 条行业领先的蚀刻加工生产线;122 台高精密冲床和 23 台精密油压机;3 条全自动喷油生产线;28000㎡ 自建蚀刻工业园。通过 IATF16949 和 ISO9001 双体系认证,良品率稳定在 99.5% 以上。
已服务华为、比亚迪、蔚来、小鹏、小米、大众等 14+ 汽车品牌,配套丹拿、BOSE、JBL、哈曼卡顿等国际音响品牌。
当您的零件同时需要精密蚀刻图形和冲压成型时,找我们一家就够了——从蚀刻到冲压到电镀喷油,一站式完成,品质统一,交期可控。
支持来图来样,24 小时打样,欢迎咨询:13377730693(微信同号)。官网:www.dgtjdq.com

 手机站二维码
 备案号:粤ICP备20009450号