蚀刻网全工艺生产厂家
蚀刻 冲压 焊接 喷漆 一站式五金件定制
全国服务热线:
0769-8287317813377730693蚀刻网全工艺生产厂家
蚀刻 冲压 焊接 喷漆 一站式五金件定制全国服务热线:
0769-8287317813377730693
5G超薄VC散热片的制造难点不在图形复杂度,而在超薄铜上的尺寸稳定与板面平整。铜及铜合金的可加工厚度从0.03毫米起,材料薄到这一量级,来料板形、去料对称性、药液稳定性任何一项失控,成品就会以翘曲和孔径超差的形式表现出来。下文按材料、结构、工艺、检测四段拆开说明。
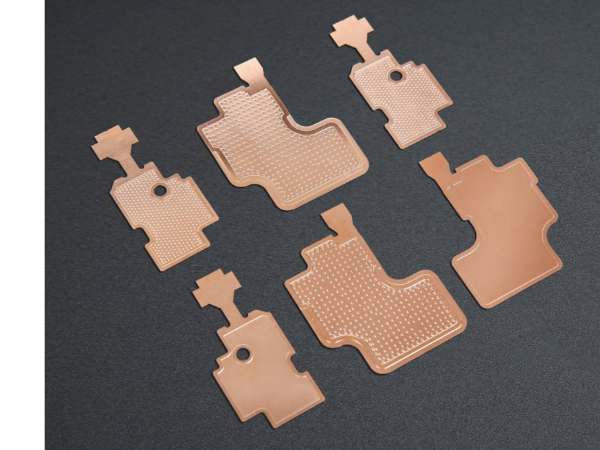
VC均热板是一块真空腔体。工作液在热端吸热相变,蒸汽扩散到冷端冷凝,冷凝液再靠毛细结构回到热端,形成闭环。整机厚度压缩之后,留给散热的垂直空间只有零点几毫米,因此腔体壁厚被压到铜箔量级。
腔体内部需要四类结构:支撑柱、毛细沟槽、封边、注液口。它们的共同特征是浅、细、密、形状不规则。冲压在0.1毫米以下铜料上容易产生塌角与毛刺,激光切割会引入热影响区并在薄料上留下微裂纹与熔渣,化学蚀刻属于化学溶解,不施加机械力、不输入热量,因此在浅层密图形上有天然优势。
蚀刻在VC件上承担的具体工作,是把铜板加工成带流道与柱阵的腔体半片。上片与下片蚀刻完成后进入焊接、注液、封边工序。蚀刻阶段的尺寸偏差会被后续焊接直接继承,所以这一段的稳定性决定了整件的密封可靠性。
超薄铜蚀刻的可控性建立在三个变量同时稳定的前提上,任何一个漂移,前端的图形补偿就失去意义。
控制变量 | 对结果的影响 | 常规控制手段 |
来料板形与内应力 | 铜带轧制残余应力在开平后释放,形成波浪边、瓢曲;蚀刻减薄后抗弯刚度下降,原有翘曲被放大 | 来料全检尺寸、材质、表面质量,板形不合格退料 |
去料对称性 | 单面蚀刻造成两侧应力失衡,薄料朝被蚀面卷曲,孔形呈喇叭口 | 贯通图形采用双面同步蚀刻,上下喷淋压力对等 |
药液浓度、温度、喷淋压力 | 三者共同决定蚀刻速率与侧蚀量;速率漂移直接导致孔径与深度超差 | 全自动恒温恒压闭环喷淋机组,药液浓度在线实时监测 |
这张表解释了为什么薄料项目不能只谈精度指标。蚀刻精度可以做到0.01毫米,但这是设备、药液、材料三者匹配后的结果,不是一个能脱离条件引用的常数。
把翘曲归因于蚀刻槽,是最常见的误判。实际来源分布在四个环节。
材料端。铜带轧制留下的方向性内应力,在开平成片后部分释放。板面若有波浪边或对角翘,进入蚀刻线后只会更严重,因为去料使板更薄、刚性更低。
结构端。单面蚀刻让材料一侧减薄、另一侧保持原厚,中性层偏移,应力不再平衡。图形需要贯通时,双面同步蚀刻能使两侧去除量对称,应力相互抵消,这是薄料控制翘曲最直接的手段。
传输端。0.05毫米级铜片自重即可产生弯曲。片料在贴膜、曝光、显影、传送各段依赖张力支撑,任一段张力不均都会留下永久变形。
湿处理端。薄片出水后因表面张力贴合,分离时的拉力足以使边缘起细皱;烘干温度场不均同样残留应力。这些现象在厚板上不可见,在超薄铜上会被完整暴露。
化学蚀刻是各向同性过程,药液在垂直方向溶解的同时也向侧壁溶解,形成侧蚀。设计孔径0.2毫米的孔,实际蚀出孔径会偏大,孔壁带锥度。
补偿分三层执行。设计层按材料蚀刻系数将图形预先缩小,令侧蚀量在目标尺寸上收敛。工艺层锁定浓度、温度、喷淋压力,使侧蚀量在同一批次内与批次之间保持同值。结构层采用双面同步蚀刻,使两侧侧蚀在厚度中线汇合,孔形对称。
锥度是另一项需要事先约定的参数。单面蚀刻的孔必然进料面大、背面小;双面蚀刻可将锥度做对称,前提是上下喷淋压力真正对等。这一条应在图纸评审阶段与供应商确认。
薄料蚀刻的质量不是检出来的,是前面工序做出来的,检验只负责拦截与追溯。
阶段 | 检测项目 | 检测方式 |
来料检验 | 原材料尺寸、材质、表面质量 | 全检 |
光刻检验 | 图形对位精度、曝光质量 | 抽检 |
显影检验 | 图形完整性、保护膜附着力 | 抽检 |
在线蚀刻监控 | 药液浓度、温度、喷淋压力 | 实时监控 |
首件检验 | 尺寸、外观、功能 | 每批次首件全检 |
过程抽检 | 尺寸、外观、功能 | 每2小时抽检 |
成品全检 | 外观、尺寸精度 | 100%全检 |
性能测试 | 镀层膜厚、耐刮擦、百格、恒温恒湿 | 按标准抽检 |
出货检验 | 包装、数量、外观 | 按AQL标准抽检 |
成品段的尺寸与平面度使用二次元影像测量仪、2.5次元检测仪与高度规测量。规模化量产的良品率稳定维持在99.5%以上,每批次留存完整工艺参数与检测数据,实现全生命周期质量可追溯。
蚀刻是平面工艺,能力边界画在二维图形、浅深度、薄材料三条线上。需要局部增厚、三维成型或大深度腔体时,冲压、CNC或激光焊接更合适。要求蚀刻深度远超孔径时,药液交换与产物排出受阻,速率会明显下降,此时是工艺选型本身出了问题。
VC散热片恰好落在蚀刻的舒适区内:两片薄铜、二维图形、浅沟槽、密阵列。选型应先判断零件落在哪个区间,再看供应商在该区间内的稳定性。
5G超薄VC散热片的铜板最薄能做到多少?铜及铜合金的可加工厚度范围为0.03至2.0毫米。0.03毫米已接近铜箔下限,此厚度下板形控制与转运防护的难度显著高于常规料。
蚀刻精度能到什么水平?蚀刻加工精度可达0.01毫米。该精度需在材料、药液、设备三者匹配的条件下实现,不能脱离工艺条件单独引用。
蚀刻出来的孔径为什么比图纸大?因为存在侧蚀。化学蚀刻各向同性,药液同时向深度与侧壁溶解,需在图形设计阶段按蚀刻系数预先缩小尺寸进行补偿。
双面蚀刻和单面蚀刻怎么选?图形需要贯通时选双面蚀刻,可获得应力对称与孔形对称;仅需单面浅腔或半蚀刻时选单面。薄料贯通图形用单面蚀刻,翘曲风险明显更高。
打样和小批量各要多久?图纸确认后打样最快24小时出样;小批量生产3至5个工作日。没有起订量要求,小批量试产可接。
蚀刻件会不会有毛刺?化学蚀刻不产生机械剪切毛刺,但边缘存在蚀刻锥度,需在图纸上约定锥度范围与检测基准。
关于同进蚀刻
东莞市同进电器科技有限公司源自2007年,专注全制程精密金属蚀刻一站式解决方案,在江西吉安自建28000m2蚀刻工业园,配备18条蚀刻线、122台高精密冲床与3条全自动喷油线,通过1ATF16949与1S09001双体系认证,产品配套汽车喇叭网、燃料电池双极板、储能散热网等领域,支持24小
时快速打样与小批量试产,欢迎寄图寄样评估工艺路线。
 手机站二维码
扫一扫添加微信
 备案号:粤ICP备20009450号