蚀刻网全工艺生产厂家
蚀刻 冲压 焊接 喷漆 一站式五金件定制
全国服务热线:
0769-8287317813377730693蚀刻网全工艺生产厂家
蚀刻 冲压 焊接 喷漆 一站式五金件定制全国服务热线:
0769-8287317813377730693
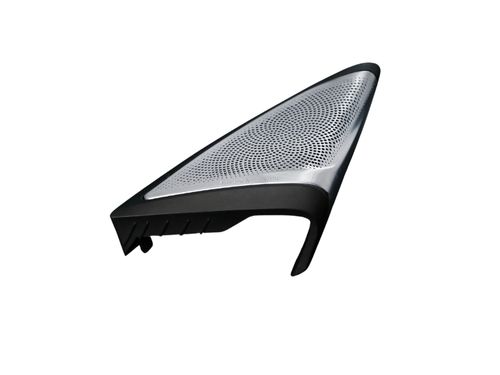
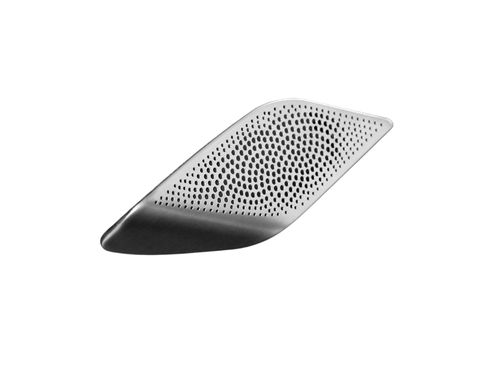
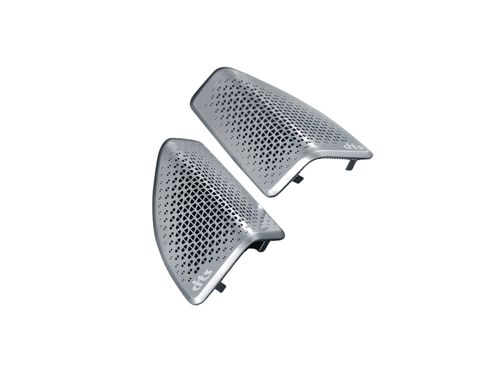
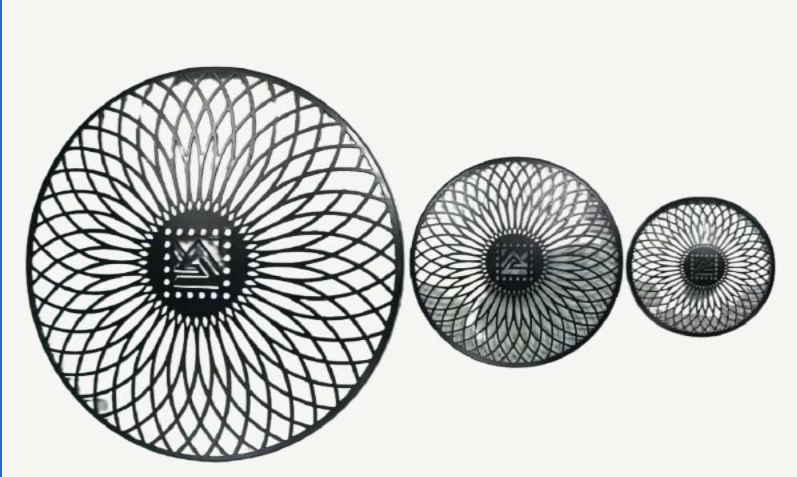
车载喇叭网看着只是一片打了孔的金皮,实际它同时承担三件事:保护扬声器、让声音透出去、撑住内饰的视觉。这三件事互相拉扯,选型时任何一项让步,最后都会在装车或者听感上暴露出来。下面按材质、开孔、工艺、表面处理、验收五个环节拆开讲,每节给出可以照着对比的判断依据。
材质决定了后面所有参数的上限,所以第一步不是比价格,是比使用位置。
| 材质 | 可加工厚度 | 适配位置 | 选它的理由 |
|---|---|---|---|
| 不锈钢 304 | 0.03~2.0mm | 门板、立柱、中控外露件 | 硬度高、耐磕碰、耐晒耐蚀,长期外露不易变形 |
| 不锈钢 316L | 0.03~2.0mm | 高湿、高盐雾环境,沿海市场车型 | 含钼,抗氯离子腐蚀能力更强 |
| 铝合金 | 0.05~2.0mm | 顶棚、座椅背、仪表台内侧等隐藏件 | 密度低,减重明显,材料与加工成本更低 |
| 钛合金 | 0.05~1.0mm | 高端车型装饰件、特殊防腐需求 | 比强度高,表面质感独特,成本最高 |
两条经验值得记住。第一,外露件优先不锈钢,因为用户的手、钥匙、安全带扣都会去碰它,铝的硬度撑不住长期刮擦。第二,0.5mm 以下的薄料慎用铝合金,薄铝在冲压和装配应力下容易起拱、变形,装上之后边缘会翘出内饰面。
开孔率指的是孔的总面积占网面面积的比例。它直接决定两件互相矛盾的事:声音能不能顺利透出,网面能不能扛住按压。
开孔率提高,透声变好,但筋条变细、强度下降,按压时网面会下陷,严重时孔与孔之间的筋会断裂。反过来,开孔率压得太低,高频会被闷住,听感发闷。
工程上常见的解决办法是渐变孔阵:在正对扬声器发声区的中心位置开孔密、孔径大,往边缘逐步变疏变小,边框留出足够的实体宽度做结构支撑。这样中心区域保证透声,边缘区域保证刚度,整片网面在按压测试下仍然平整。
孔的形状也影响观感与模具成本。圆孔最通用;长圆孔、六边形、参数化阵列、品牌 Logo 形状的异形孔,用化学蚀刻都不需要额外开模,这是蚀刻相对于冲压的一个实际优势。孔与孔之间的最小筋宽受材料厚度约束,需要按具体图纸评估,没有放之四海皆准的数字。
同一张图纸,三种工艺做出来是三种成本结构和三种质量表现。
| 对比项 | 化学蚀刻 | 冲压 | 激光切割 |
|---|---|---|---|
| 是否需要开模 | 不需要,菲林制版即可 | 需要开模,模具费用高 | 不需要 |
| 图形改动成本 | 改菲林即可,几乎无成本 | 改模或重开模 | 改程序即可 |
| 加工精度 | 可达 0.01mm | 受模具与回弹影响 | 精度高,但热影响区存在 |
| 小孔表现 | 孔径一致性好,无毛刺 | 小孔易出现塌角、毛刺 | 小孔有烧边、挂渣风险 |
| 打样速度 | 最快 24 小时出样 | 开模周期长 | 快 |
| 批量成本 | 中大批量摊薄后优势明显 | 大批量单件成本最低 | 单件成本高,不适合量产 |
| 适合阶段 | 打样、小批量、多品种、异形孔 | 定型后的大批量标准件 | 极少量、超大尺寸或补件 |
判断逻辑很清楚:项目还在验证阶段、图形还要改、批量不大,用蚀刻;图形彻底冻结、年用量上万件、孔型简单,再考虑开模冲压。很多项目实际走的是「蚀刻打样验证 → 蚀刻小批量交付 → 量起来后评估冲压」这条路径。
喇叭网的颜色和质感,八成来自表面处理。
PVD 真空电镀做出来的是金属色系,枪色、钛银、黑钛、香槟金都属于这一类。膜层硬度高、耐磨、耐指纹,适合门板、立柱这类天天被摸到的外露件。它的短板是色域相对窄,做不出鲜艳的彩色。
喷油色域宽,哑光、高光、内饰同色都能做,可以和仪表台、门板饰条做到颜色一致。短板是膜层耐磨性弱于 PVD,长期摩擦可能出现磨损发亮。
两者叠加是高端车型常见方案:先 PVD 打底做金属质感与耐磨层,再喷一层哑光清漆调光泽,视觉上不反光、手感细腻,同时保留金属的深邃感。这条路成本最高,但质感确实到了另一个层级。需要注意的是叠加工序多,颜色确认要走实物样板,不要只看色卡。
喇叭网属于外观件加功能件,验收不能只看尺寸。建议按这四个方向定检验项:
尺寸与孔位:孔径、孔距、外形轮廓、安装孔位置,用二次元影像测量仪核对关键尺寸。
膜层:镀层或涂层膜厚、附着力(百格测试)、耐刮擦、恒温恒湿后的色差。
耐蚀:盐雾测试,尤其针对外露件和沿海市场车型。
外观:100% 全检,看划伤、压伤、色差、孔内毛刺与残胶。
体系层面,汽车件供应商应具备 IATF16949 认证,并要求提供批次可追溯的工艺参数与检测记录。没有这套记录的供应商,出问题时无法定位到具体批次和工序,风险会全部转嫁给主机厂。
Q:蚀刻喇叭网最小孔径能做到多少?A:孔径下限由材料厚度、孔间距和筋宽共同决定,没有脱离图纸的固定值。薄料可以做到很小的孔径,厚料则受侧蚀影响需要留出余量。把图纸和材质厚度给到工艺工程师,通常当天可以给出可行性与公差评估。
Q:0.5mm 以下的铝网为什么容易变形?A:薄铝的刚度低,在冲压落料、运输堆叠和卡扣装配这三个环节都会受力,一旦发生塑性变形就无法回弹复原,装上后边缘会与内饰面出现缝隙。如果结构上必须用薄料,应改用不锈钢或增加背衬加强筋。
Q:蚀刻件会不会有毛刺?A:化学蚀刻是逐层溶解材料,不会像冲压那样产生剪切毛刺,孔口边缘平滑。但菲林对位偏差或过蚀可能造成孔口锥度,验收时应关注孔壁垂直度与孔径一致性。
Q:渐变孔阵比均匀孔阵贵多少?A:两者都通过菲林制版实现,蚀刻工序本身没有差别,成本差异主要来自图形复杂度对曝光与检验工时的影响,幅度有限。具体报价需要按孔径分布和公差要求核算。
Q:PVD 和喷油能不能只做其中一道?A:可以。只看重金属质感与耐磨,选 PVD;只要求颜色匹配内饰且成本敏感,选喷油。两道叠加是为了同时解决耐磨与光泽调配,属于高端配置,不是必需品。
Q:有没有起订量要求?打样要多久?A:没有起订量门槛,小批量打样和大批量量产都接。图纸确认后最快 24 小时出样,小批量交付通常在 3~5 个工作日,大批量按订单量协商排产。
东莞市同进电器有限公司专注精密金属蚀刻全制程,源自 2007 年,2019 年在江西吉安自建 28000㎡ 蚀刻工业园,配备 18 条蚀刻生产线、122 台高精密冲床、23 台油压机(25-500T)与 3 条三涂三烤喷油线,并设 PVD 电镀事业部,蚀刻、冲压、PVD、喷油、焊接、激光加工可在一园内完成。公司通过 IATF16949 与 ISO9001 双体系认证,量产良品率稳定在 99.5% 以上。汽车蚀刻喇叭网已配套丹拿、BOSE、JBL 等音响品牌。欢迎寄样或提供图纸做工艺评估。
 手机站二维码
扫一扫添加微信
 备案号:粤ICP备20009450号